
Inhoudsopgave
Ontbramen van plaatwerk: methoden en juiste keuze
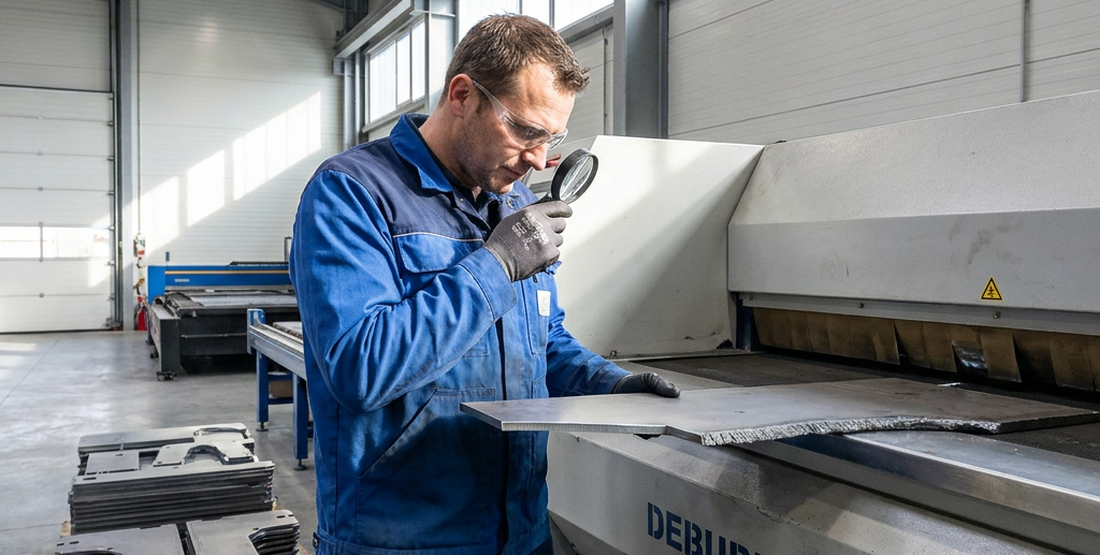
De beste methode om plaatwerk te ontbramen hangt niet af van één machine, maar van de combinatie van braamtype, materiaal, plaatdikte en seriegrootte. Een lichte laserbraam vraagt om een andere aanpak dan zware slak aan plasma-gesneden delen, en een klein precisieonderdeel stelt andere eisen dan een grote vlakke plaat.
Wie de juiste ontbrammethode kiest, voorkomt scherpe randen, storingen in montage, problemen bij lassen of poedercoaten en onnodig handwerk achteraf. Juist daarom is het zinvol om niet alleen naar snelheid te kijken, maar ook naar randkwaliteit, reproduceerbaarheid en de stappen die na het snijden nog volgen. Wie machinaal wil ontbramen en de productiviteit wil verhogen, vindt een goed startpunt bij ontbraammachines voor plaatwerk.
Wanneer ontbramen nodig is
Ontbramen is het verwijderen van ongewenste materiaalresten en scherpe randen die ontstaan na het snijden, ponsen, knippen of slijpen van plaatwerk. Bij mechanische bewerkingen ontstaat een braam vooral door vervorming en breuk van het materiaal. Bij thermische processen, zoals lasersnijden of plasmasnijden, ontstaan bramen en randfouten juist door gestolde smelt, slak of oxidevorming.
Niet elke braam ziet er ernstig uit, maar zelfs kleine randfouten kunnen later grote gevolgen hebben. Scherpe randen vormen een veiligheidsrisico voor operators, verstoren de passing bij assemblage en kunnen problemen geven bij lassen, lijmen of poedercoaten. Bij laserwerk is de braam vaak kleiner dan bij plasma of autogeen snijden, maar ook dan kan ontbramen nodig zijn als onderdelen strak moeten passen, prettig hanteerbaar moeten zijn of een nette eindafwerking vragen.
Welke randfouten om een andere aanpak vragen
De gekozen methode moet passen bij het soort randfout. Dat bepaalt hoeveel materiaal moet worden verwijderd en hoe gecontroleerd dat moet worden.
Lichte snijbraam: een kleine opstaande rand aan de snijkant, vaak na lasersnijden of ponsen.
Zware slak of spatten: hardnekkige materiaalopbouw aan de onderzijde, vooral bij plasma of dikkere platen.
Oxidehuid: een thermische laag op de snijrand die hechting van coating of laswerk kan verstoren.
Scherpe randen en hoeken: ook zonder grote braam kan kanten breken nodig zijn voor veiligheid en handling.
Bramen in gaten en sleuven: kleine binnencontouren vragen vaak een andere bewerking, bijvoorbeeld met verzinkboren om gaten braamvrij te maken, dan alleen de buitenrand.
Een lichte laserbraam is vaak goed te verwijderen met staalborstels of met lamellenschijven voor fijne randafwerking. Zware slak vraagt meestal eerst om een agressievere voorbewerking, waarna pas een nette eindafwerking mogelijk is.
De belangrijkste methoden voor het ontbramen van plaatwerk
Ontbraammethoden lopen uiteen van eenvoudige handmatige nabewerking tot volledig geautomatiseerde lijnen. De juiste keuze hangt af van de hoeveelheid onderdelen, de vorm van het product en de gewenste randkwaliteit.
Handmatig ontbramen
Handmatig ontbramen gebeurt met vijlen, schuurmateriaal zoals afbraamschijven en lamellenschijven, handslijpers of ontbraamgereedschap. Deze methode is vooral geschikt voor enkelstuks, prototypes, herstelwerk en lastig bereikbare zones. Het voordeel is de hoge flexibiliteit, maar de nadelen zijn duidelijk: het proces is arbeidsintensief, minder constant en bij grotere series vaak te langzaam en te kostbaar. Twijfelt u over de juiste schijf voor uw toepassing? Lees: welke slijpschijf wanneer
Vibrerend of trommelontbramen
Bij vibrerend ontbramen of trommelontbramen bewegen onderdelen samen met slijpmedia in een bak of trommel. Daardoor worden kleine bramen verwijderd en randen verzacht. Deze methode werkt goed voor kleine tot middelgrote onderdelen, ook wanneer gaten en binnencontouren mee moeten worden genomen. Voor grote vlakke plaatdelen is dit meestal minder geschikt, en de mate van randafronding is niet altijd even precies te sturen.
Breedband- en bandslijpmachines
Breedband- en bandslijpmachines zijn sterk in vlakke delen en grotere platen. Ze worden vaak ingezet om primaire bramen te reduceren, oppervlakken gelijkmatiger te maken en een stabiele basis te creëren voor verdere ontbraming. Vooral bij hoger volume is dit een efficiënte oplossing, omdat onderdelen snel en reproduceerbaar door de machine gaan. Voor complexe driedimensionale vormen is de inzet van zulke slijpmachines beperkter.
Roterende borstels voor kanten breken
Roterende borstels in een borstel-ontbraammachine volgen de rand van het onderdeel en zijn zeer geschikt voor het verwijderen van lichte bramen, het breken van scherpe kanten en het afronden van randen. Deze methode wordt veel toegepast op laser- en ponsdelen, juist omdat een nette, gelijkmatige eindrand belangrijk is voor veilige handling en een betere coatingopbouw. Bovendien is het ideaal voor het afronden van snijkanten; bekijk kantafrondmachines. Borstels kunnen ook helpen bij het verwijderen van lichte oxide of vervuiling. Lees ook: hoe werkt een borstel-ontbraammachine
Thermisch of laserontbramen
Thermische technieken en laserontbramen worden vooral gekozen in specifieke situaties, bijvoorbeeld bij complexe binnengeometrieën of hoge eisen aan precisie. Het voordeel is dat mechanische belasting beperkt blijft en moeilijk bereikbare zones toch behandeld kunnen worden. Voor standaard plaatwerk is dit meestal geen eerste keuze, omdat de investering, complexiteit en toepasbaarheid vaak minder gunstig zijn dan bij mechanische methoden.
Gecombineerde ontbraamlijnen
In industriële productie worden ontbraamstappen steeds vaker gecombineerd. Denk aan een lijn met voorslijpen, borstelen, randafronden en oppervlakteafwerking in één doorloop. Zo ontstaat een constanter resultaat, neemt de verwerkingssnelheid toe en daalt de afhankelijkheid van handmatig nabewerken. Vooral bij terugkerende series en vaste kwaliteitseisen is dat een groot voordeel.
Hoe kiest u de juiste ontbraammethode
De beste keuze volgt uit zes vragen: welk materiaal wordt verwerkt, hoe ziet de geometrie eruit, hoe zwaar is de braam, hoeveel onderdelen moeten er per batch doorheen, welke toleranties gelden en wat gebeurt er daarna met het onderdeel. Voor lassen en poedercoaten telt niet alleen dat de braam weg is, maar ook dat de rand schoon, gelijkmatig en goed reproduceerbaar is.
Situatie: Enkelstuks, prototypes of lastige hoeken — Methode: Handmatig ontbramen — Waarom: Flexibel, lokaal controleerbaar en snel inzetbaar zonder uitgebreide omsteltijd.
Situatie: Veel kleine onderdelen met gaten en sleuven — Methode: Vibrerend of trommelontbramen — Waarom: Veel delen tegelijk bewerken, ook op binnencontouren.
Situatie: Grote vlakke platen of panelen — Methode: Breedband- of bandslijpmachine — Waarom: Stabiele doorvoer, hoge capaciteit en gelijkmatige bewerking.
Situatie: Laserdelen met lichte braam en wens tot kanten breken — Methode: Roterende borstels — Waarom: Constante braamverwijdering en nette randafronding.
Situatie: Zware slak aan plasma- of dik materiaal — Methode: Mechanische voorbewerking gevolgd door ontbramen — Waarom: Eerst grof verwijderen, daarna pas gecontroleerd afwerken.
Situatie: Complexe vormen met hoge nauwkeurigheidseis — Methode: Specialistische thermische of gecombineerde oplossing — Waarom: Meer controle op lastige geometrieën, mits economisch passend.
Enkelzijdig ontbramen is vaak voldoende wanneer de braam vooral aan één zijde zit. Moeten beide zijden veilig, schoon of coatingklaar zijn, dan ligt dubbelzijdige bewerking meer voor de hand. Ook het materiaal speelt mee: aluminium vraagt meestal een mildere instelling dan staal of RVS, zodat vervorming of ongewenste afname wordt voorkomen. Geprofileerde platen, zoals traanplaat, vragen extra aandacht omdat niet elke standaardmachine het reliëf goed kan volgen.
Veelgemaakte fouten bij het ontbramen van plaatwerk
Een ontbraamproces levert pas echt winst op als de methode goed aansluit op de toepassing. Dit zijn veelvoorkomende fouten in de praktijk:
Alleen kijken naar de zichtbare braam en niet naar de vervolgstap, zoals lassen, poedercoaten of assemblage.
Zware slak behandelen alsof het om een lichte laserbraam gaat, waardoor het proces traag wordt en het resultaat tegenvalt.
Te veel handmatig ontbramen bij middelgrote of grote series, met hoge arbeidskosten en wisselende kwaliteit als gevolg.
Geen aandacht besteden aan gaten, sleuven en onderzijden, terwijl daar juist vaak restbramen achterblijven.
Te agressief ontbramen van dun of zacht materiaal, waardoor maatvoering, vlakheid of randkwaliteit verslechtert.
De eenvoudigste controle is om niet alleen naar het uiterlijk te kijken, maar ook te beoordelen of het onderdeel direct geschikt is voor de volgende processtap.
Veelgestelde vragen over ontbramen van plaatwerk
Wat is het verschil tussen ontbramen en afbramen?
In de praktijk worden ontbramen en afbramen meestal als hetzelfde gebruikt: het verwijderen van scherpe randen, opstaande bramen en ongewenste materiaalresten. Het doel is een veiliger, schoner en beter verwerkbaar onderdeel.
Is ontbramen altijd nodig na lasersnijden?
Nee, niet altijd. Lasersnijden levert vaak minder braam op dan plasma- of autogeensnijden. Toch is ontbramen vaak wenselijk als onderdelen veilig hanteerbaar moeten zijn, strak moeten passen of nog gelast, gelijmd of gepoedercoat worden.
Wat is het verschil tussen ontbramen en kanten breken?
Ontbramen richt zich op het verwijderen van ongewenste materiaalopbouw. Kanten breken gaat een stap verder en maakt de scherpe rand bewust zachter. Bij veel plaatwerktoepassingen worden beide bewerkingen gecombineerd, vooral wanneer veiligheid en coatingkwaliteit belangrijk zijn.
Welke methode past het best bij RVS, staal en aluminium?
Voor staal en RVS worden vaak mechanische methoden ingezet, zoals breedbandslijpen en borstelen. Aluminium vraagt doorgaans een zachtere, gecontroleerde bewerking om ongewenste vervorming of te grove materiaalafname te voorkomen. De beste keuze blijft afhankelijk van braamtype, plaatdikte en gewenste afwerking.
Waar moet ik op letten bij traanplaat?
Traanplaat is lastiger te ontbramen met standaard doorvoermachines, omdat het reliëf het contact met band of borstel beïnvloedt. Daardoor is vooraf beoordelen extra belangrijk. Niet elke methode of machine levert op dit materiaal een gelijkmatig resultaat op.
Kies ik enkelzijdig of dubbelzijdig ontbramen?
Enkelzijdig ontbramen is logisch als de braam hoofdzakelijk aan één zijde zit en de andere zijde functioneel minder kritisch is. Dubbelzijdig ontbramen is verstandiger wanneer beide zijden aan hoge eisen moeten voldoen, bijvoorbeeld voor hygiëne, coating, montage of veilige handling.
Kan één machine bramen, slak en oxide tegelijk verwijderen?
Soms wel, maar meestal alleen als de machine uit meerdere bewerkingsstations bestaat. Een combinatie van voorslijpen, borstelen en randafronden kan in moderne Flott ontbraammachines in één doorloop veel werk overnemen. Hoe zwaarder de slak of oxide, hoe groter de kans dat een aparte eerste stap nodig blijft.
Gerelateerde berichten
 Rollenbaan voor metaalbewerking kiezen
Een rollenbaan voor metaalbewerking kiest u vooral op basis van het product, de belasting en de werkomgeving. Daarmee voorkomt u snelle slijtage, vastlopers en schade aan werkstukken. Let daarom eerst op gewicht, afmetingen, onderzijde en materiaal van het product. Daarna bepaalt u pas of u vrije rollen of een aangedreven rollenbaan nodig heeft.
 Wat is een profielwals? Uitleg, werking en toepassingen
Wat is een profielwals? Uitleg over werking, materialen en profielen en waar je op let bij de machinekeuze.
 Wat is een platenwals? Uitleg, soorten en werking
Wat is een platenwals? Uitleg over werking, soorten (3-rols en 4-rols) en waar je op let bij de keuze voor metaalbewerking.
 Wat is een kantbank? Uitleg en types
Leer wat een kantbank is, hoe de machine werkt, het verschil met een zetbank en welk type je kiest.